Каталитическая очистка отходящих газов: современное решение для обезвреживания синильной кислоты и аммиака
Рассмотрено решение каталитической очистки отходящих газов от аммиака и синильной кислоты на примере производства углеволокна
Источники образования токсичных газов
В ходе этих термических реакций — пиролиза и деструкции полимера — из материала выделяются газообразные продукты. Основными токсичными компонентами отходящих газов являются синильная кислота (HCN) и аммиак (NH₃). Наряду с ними фиксируются значительные выбросы угарного газа (CO), а также метана и других летучих органических соединений (ЛОС). При этом на разных температурных этапах соотношение выделяемых газов меняется: на стадии стабилизации преобладает выделение HCN, а в процессе высокотемпературной карбонизации возрастает эмиссия азотистых соединений и других ЛОС.
Таким образом, образующаяся газовоздушная смесь представляет собой сложный многокомпонентный состав с высокой токсичностью, требующий обязательной и эффективной очистки перед выбросом в атмосферу.
От химической нейтрализации к «зеленому» окислению
В рамках технического перевооружения все чаще применяются наилучшие доступные технологии (НДТ). В отличие от химических методов и энергозатратного термического дожига (требующего температур до 1200–1300 °C), каталитическое окисление является более прогрессивным решением.
Преимущества каталитического метода очистки газов
Ключевые преимущества такого подхода:
- Энергоэффективность. Снижение температуры реакции позволяет экономить до 70% топлива по сравнению с термическими методами.
- Экологическая чистота. Беспламенный процесс практически исключает образование вторичных загрязнителей, таких как оксиды азота (NOx), что упрощает соответствие экологическим нормам.
- Экономия ресурсов. Установки отличаются компактностью, легкостью монтажа и низкими эксплуатационными расходами.
- Долговечность. Срок службы современных катализаторов достигает 5–10 лет.
Типы катализаторов для очистки от HCN, NH₃
Катализаторы на основе благородных металлов
В эту группу входят катализаторы с активным компонентом из платины, палладия, нанесенных на оксидный носитель (обычно оксид алюминия).
Преимущества:
Высокая и стабильная активность в широком диапазоне температур.
Обеспечивают практически полную конверсию CO и NH₃ (до 95–99%) при температурах от 350–400 °C.
Ограничения:
Высокая стоимость из-за содержания драгоценных металлов.
Чувствительность к каталитическим ядам — соединениям серы, хлора, фосфора, кремния, которые необратимо отравляют активные центры.
При определенных условиях могут способствовать образованию оксидов азота (NOx) в качестве побочных продуктов.
Катализаторы на основе оксидов переходных металлов
В этой группе используются активные компоненты из оксидов меди, марганца, кобальта, ванадия и других металлов, нанесенные на различные носители (TiO₂, Al₂O₃, цеолиты).
Преимущества:
Более низкая стоимость по сравнению с благородными металлами.
Повышенная устойчивость к каталитическим ядам.
Меньшая склонность к образованию NOx при правильном подборе состава.
Ограничения:
Как правило, требуют более высоких температур для достижения полной конверсии.
Могут иметь более низкую селективность — например, катализаторы на основе марганца способны достигать почти 100% конверсии HCN уже при 200 °C, но селективность по молекулярному азоту (N₂) при этом может составлять около 70%, а остальное приходится на NOx.
Специализированные промышленные решения
Для сложных многокомпонентных выбросов на практике применяются комбинированные каталитические системы. Например, в двухслойной загрузке реактора могут использоваться:
Первый слой — катализатор для селективного окисления аммиака. Это композиция на основе оксидов меди и марганца, промотированная платиной для повышения селективности. Основная задача такого катализатора — окислить NH₃ преимущественно до молекулярного азота (N₂), а не до NOx, что критически важно для экологической безопасности.
Второй слой — катализатор для дожига CO и HCN. Он обеспечивает глубокое окисление оставшихся компонентов до CO₂ и H₂O.
Такая двухступенчатая схема позволяет достичь комплексной очистки с минимальным образованием вторичных загрязнителей и продлевает срок службы всей системы.
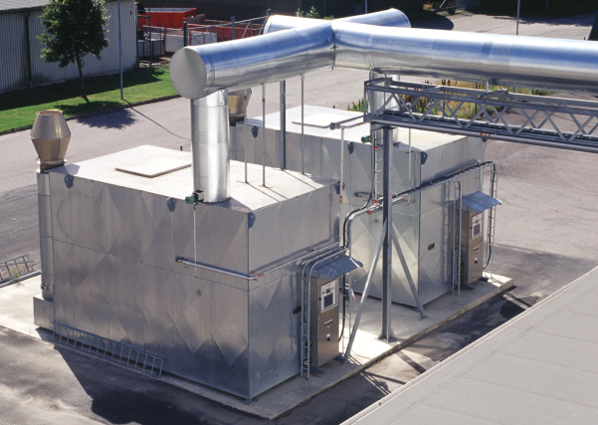
Установка каталитической очистки: устройство и принцип работы
Технологическое оборудование
Очищаемый газ последовательно проходит через несколько узлов:
1. Входной дымосос (вентилятор) создает необходимое разрежение и обеспечивает подачу газа через всю систему. Для расширения диапазона регулирования и повышения надежности применяется группа из двух рабочих и одного резервного вентилятора.
2. Рукавный фильтр предназначен для предварительной очистки газа от углеродной пыли и частиц волокон. Фильтр представляет собой типовую конструкцию с системой импульсной регенерации сжатым воздухом, которая срабатывает по показаниям дифференциального манометра о степени запыленности. Отфильтрованная пыль собирается в бункерах и выгружается с помощью винтового конвейера.
3. Теплообменник «газ-газ» нагревает поступающий холодный газ за счет тепла уже очищенного потока, выходящего из реактора. Это позволяет существенно экономить энергию на подогреве.
4. Блок подогрева газа (горелочное устройство с теплообменником или электрический калорифер) обеспечивает догрев газа до температуры, необходимой для запуска реакции окисления (около 330 °C). Горелочное устройство комплектуется системой подачи воздуха, розжига, контроля пламени, КИПиА и собственным контроллером управления. Оно поддерживает соотношение газ-воздух и автоматически отключается при аварийных ситуациях.
5. Реактор каталитического окисления — основная камера, где происходит химическая реакция. Катализатор укладывается в два слоя на специальные опорные решетки, газ проходит через них сверху вниз. В первом слое происходит селективное окисление аммиака, во втором — дожиг CO и HCN. Температура на входе в реактор поддерживается на уровне около 330 °C, ожидаемый подъем температуры за счет экзотермических реакций составляет примерно 40-90 °C.
6. Система утилизации тепла (котел-утилизатор) может быть установлена после реактора для нагрева технической воды на бытовые или производственные нужды.
7. Выходной дымосос обеспечивает выброс очищенного газа в атмосферу.
Исходные концентрации загрязняющих веществ
В таблице ниже приведены максимальные, среднемесячные и минимальные значения концентраций загрязняющих веществ, а также производительность по каждому компоненту.
Параметр | Ед. изм. | Максимальные | Среднемесячные | Минимальные |
Объёмный расход ГВС | м³/час | 6000 | 3000 | 1000 |
HCN (синильная кислота) | мг/м³ | 2 | 1,5 | 0,4 |
NH₃ (аммиак) | мг/м³ | 18 | 13 | 4 |
CO (угарный газ) | мг/м³ | 10 | 6 400 | 1 223 |
Углеродная пыль | мг/м³ | 465 | 324 | 47 |
Производительность по HCN | г/с | 0,00049 | 0,0011 | 0,00009 |
Производительность по NH₃ | г/с | 0,0047 | 0,0082 | 0,00102 |
Производительность по CO | г/с | 2,52452 | 2,7199 | 0,31920 |
Производительность по углеродной пыли | г/с | 0,17473 | 0,1220 | 0,01759 |
Требования к очистке
Для указанного состава газов установка должна обеспечивать следующие показатели очистки:
Вещество | Степень очистки, не менее | Остаточная концентрация, мг/нм³ |
HCN | 95% | < 0,2 |
NH₃ | 99% | < 5 |
CO | 99,5% | < 5 |
Углеродная пыль | 98,7% | < 10 |
Основные технические характеристики типовой каталитической установки
Параметр | Показатель |
Номинальная производительность | 6000 нм³/ч |
Температура на входе в реактор | 330 °C |
Температура на выходе из реактора | 340–400 °C |
Ожидаемый подъем температуры на катализаторе | ~82 °C (для заданного состава) |
Перепад давления на слоях катализатора | < 100 мбар (в зависимости от производительности) |
Расход природного газа на горелку (неавтотермический режим) | до 25–100 нм³/ч |
Установленная электрическая мощность | до 105 кВт |
Габаритные размеры (Ш×Д×В) | 3×4×6 м |
Срок службы катализатора | не менее 5 лет |
Катализаторная загрузка
Объем загружаемого катализатора зависит от производительности установки и рассчитывается индивидуально. Для установки производительностью 6000 нм³/ч используется двухслойная загрузка:
Слой | Тип катализатора | Объем, л |
Первый слой (окисление NH₃) | Специализированный (на основе оксидов Cu/Mn) | 600 |
Второй слой (дожиг CO и HCN) | Для окисления CO и органических соединений | 200 |
Общий объем загрузки | 800 л | |
Диаметр реактора | 1500 мм |
Режимы работы установки
Автотермический режим. Когда концентрация горючих веществ в газе достаточно высока (ориентировочно более 2 г/нм³), тепла от реакции окисления достаточно для поддержания температуры без затрат внешнего топлива. Этот режим наиболее экономичен.
Неавтотермический режим. При снижении концентрации загрязнителей (например, в режиме холостого хода) система автоматически включает подогрев (газовую горелку или электронагреватель) для поддержания рабочей температуры катализатора.
Режим ожидания. Установка может находиться в горячем резерве до 2 часов, поддерживая температуру в слое катализатора за счет подогревателя. Это позволяет быстро возобновить очистку при возобновлении выбросов.
Разогрев и холодный пуск. При запуске из холодного состояния установка предварительно разогревается атмосферным воздухом в течение примерно 4 часов, пока температура катализатора не достигнет рабочих значений.
Система управления и автоматики
Управление установкой реализовано на базе программируемых контроллеров с панелями оператора для визуализации процесса. Основные функции системы:
- Поддержание температуры на входе в реактор путем регулирования мощности горелки или байпаса теплообменника.
- Контроль перепада давления на катализаторе для оценки его состояния.
- Противоаварийная автоматическая защита: контроль температуры, давления, расхода, отключение газа при аварийных ситуациях.
- Обмен данными со смежными системами и SCADA верхнего уровня через Industrial Ethernet, Profibus или Modbus.
- Местное и дистанционное управление, ведение локальных архивов параметров.
Защита катализатора
Для предотвращения повреждения катализатора предусмотрены следующие меры:
- Предварительная фильтрация газа от пыли и волокнистых частиц.
- Контроль температуры — не допускается превышение 500 °C, при приближении к критической отметке включается подача атмосферного воздуха для разбавления.
- Защита от каталитических ядов — на этапе проектирования проводится анализ состава газа на наличие соединений серы, хлора, фосфора, кремния, которые могут необратимо отравить катализатор.
- Обводная линия (байпас) — позволяет сбрасывать газ в атмосферу в обход установки при аварийных ситуациях.
Безопасность и надежность каталитической установки
Конструкция комплекса предусматривает многоуровневую систему защиты:
- Контроль тяги и герметичности газоходов.
- Защита от падения температуры в реакторе (во избежание повреждения катализатора).
- Система автоматического отключения горелки при погасании пламени или превышении давления газа.
- Обводная линия (байпас), позволяющая сбрасывать газ в аварийном режиме, минуя установку, если это необходимо для безопасности.